一、CNC数控系统对工控硬件的需求
CNC数控系统需要处理加工程序、坐标变换、轨迹规划、人机界面和设备状态,同时与伺服系统、主轴、PLC及刀库等机构交换数据。
实际设备中,上层工控平台和实时运动控制通常分工运行。上层主机负责程序解析、工艺管理、界面和数据处理;插补周期、伺服同步等实时任务,则由实时控制软件、运动控制卡或专用数控控制单元完成。
因此,数控系统选型不能只看CPU性能,还要先确定伺服总线、运动控制方式和扩展卡需求。
二、CNC数控系统的工作原理以及流程
数控系统读取G代码或其他加工程序后,将刀 具路径转换为各运动轴需要执行的位置和速度指令。
在加工过程中,控制系统根据设定的插补周期不断计算下一位置点,再通过运动控制单元或实时总线把指令发送给伺服驱动器。编码器返回各轴实际位置,控制系统根据反馈继续修正运动状态。
典型流程为:
加工程序输入 → 程序解析 → 坐标与刀具补偿 → 轨迹规划 → 插补运算 → 实时运动控制 → 伺服驱动执行 → 编码器反馈 → PLC及辅助机构联动。
主轴、刀库、冷却、夹紧和排屑等机构通常由PLC或I/O系统协调。工控主机更多承担上层计算、人机界面、加工数据和设备通信,实时轴控则根据具体CNC架构单独设计。
三、CNC数控系统对工控硬件的主要要求
1. 处理器和实时控制架构
多轴加工、复杂曲面和高速程序会增加轨迹规划和数据处理负载,但插补精度不能仅依据CPU型号判断。实时系统、运动控制算法和伺服总线同样重要。
2. PCIe扩展
采用运动控制卡、EtherCAT主站卡、模拟量卡或其他专用板卡时,需要提前核对PCIe插槽、通道及板卡尺寸。
3. 设备通信
主轴变频器、PLC、刀库、测头、传感器和上位系统可能分别使用LAN、COM、CAN及数字I/O。接口配置需要根据整机电气方案确定。
4. 显示与人机交互
数控系统通常需要连接操作屏、触摸屏或扩展显示器,因此应根据HMI尺寸和分辨率确认HDMI、DP、LVDS/eDP等显示接口。
5. 存储和数据记录
加工程序、刀具参数、报警记录及生产数据需要长期保存。涉及加工文件较多或需要设备数据追溯时,应预留足够的SSD容量。
6. 控制柜环境
机床内部存在电机、变频器、主轴驱动等设备,电磁环境较复杂。实际设计还需要处理电源隔离、接地、线缆屏蔽和柜内散热。
四、不同CNC设备的工控硬件解决方案
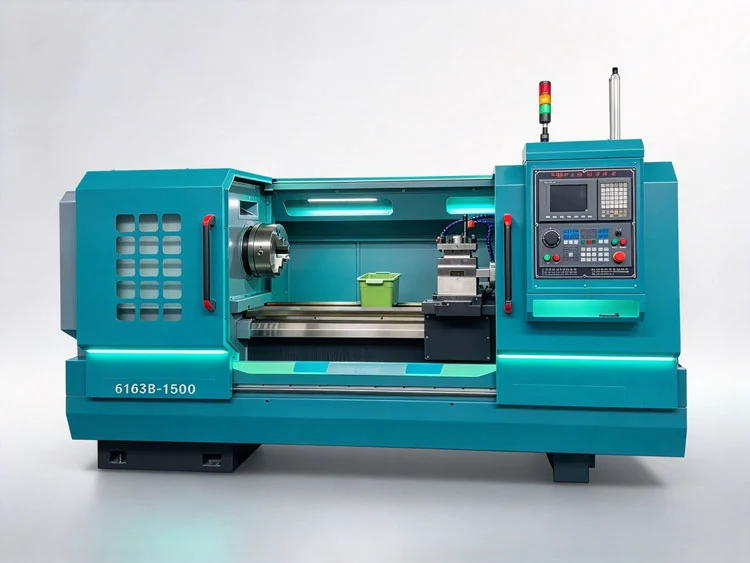
1. 车削数控系统:上层控制与轴控分工
普通数控车床主要控制主轴及若干进给轴,同时需要管理刀架、冷却和夹紧机构。
如果实时轴控由独立控制器或总线控制单元完成,上层主机更看重接口完整性和机柜安装空间。
配置型号:RP7003AW(3.5寸工控主板)
主要参数:
Intel第12代/13代Core U/P系列处理器、2×DDR5 SO-DIMM,最大64GB;
2×Intel i226-V 2.5G网口、6×COM、2×CAN、8Bit GPIO、M.2 2280;
DC 9~36V、PCB尺寸102×146mm。
RP7003AW可用于数控界面、加工程序管理、PLC及外围通信。多路COM、CAN和GPIO便于接入刀架控制、变频器及辅助设备。
伺服轴的高速闭环控制仍应由相应实时运动控制系统完成。
应用: 数控车床、排刀车床、刀塔车床、小型车削端。
2. 铣削与多轴加工:先确定运动控制卡
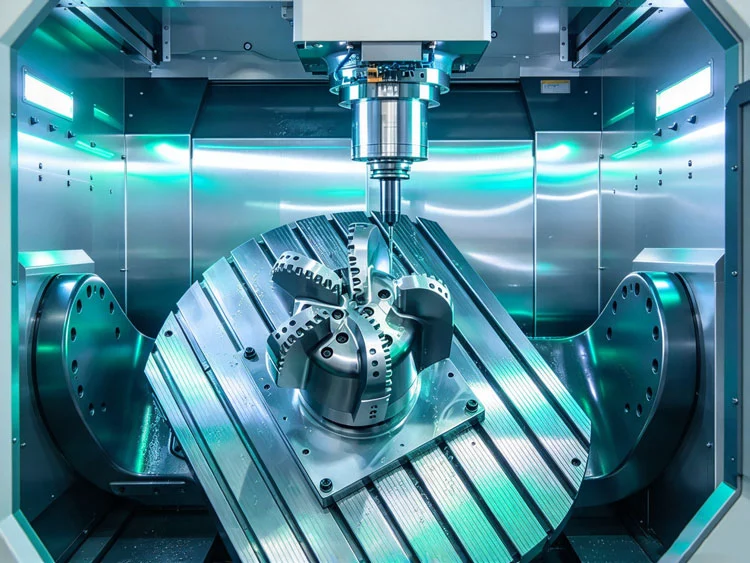
三轴、四轴和五轴铣削需要持续执行轨迹规划和多轴插补。设备如果采用独 立运动控制卡或EtherCAT主站卡,主板需要提供足够的扩展空间。
配置型号:PIMB-Q670C(工业母板)
主要参数:
Intel第12代/13代Core系列处理器、LGA1700平台;
4×DDR5 U-DIMM,最大128GB、3×Intel i226网口、2×PCIe x16;
多组PCIe扩展、M.2 2280 NVMe、4×SATA 3.0。
ATX平台的价值主要在扩展空间,可以根据数控系统架构安装运动控制卡、EtherCAT主站卡和其他I/O板卡。
应用: 数控铣床、四轴加工设备、五轴加工设备、复杂多轴机床。
3. 磨削设备:加工数据与设备状态同时管理
磨床除了运动控制,还需要管理砂轮状态、加工参数、测量数据和设备报警。部分设备会接入在线测量系统。
配置型号:AD600Z3AW(Z-3.5寸工控主板)
主要参数:
Intel第12代/13代Core U/P系列处理器、2×DDR5 SO-DIMM,最大64GB;
2×LAN、6×COM、7×USB、1×CAN、8Bit GPIO、3组M.2扩展;
DC 9~36V、PCB尺寸155×117mm。
接口数量较多,适合同时连接测量模块、PLC、外层传感器及人机界面。64GB内存上限也为测量数据和工艺软件保留了较大的运行空间。
应用: 平面磨床、外圆磨床、工具磨床、在线测量磨削设备。
4. 激光、等离子及水切割设备:工艺软件与设备通信并行
切割设备除了运动控制,还需要运行排版、工艺参数和生产任务程序,并与激光器、电源、切割头及PLC通信。
配置型号:RP7003AW(3.5寸工控主板)
双网可以分别用于生产网络和设备通信,多路COM、CAN及GPIO可以连接工艺设备和外层控制模块。9~36V输入便于与设备控制柜电源配套。
实际抗干扰能力还取决于整机电源、接地、屏蔽以及线缆布置,不能仅由主板参数判断。
应用: 激光切割、水切割、等离子切割、板材加工设备。
5. 加工中心:外层机构较多,需要扩展空间
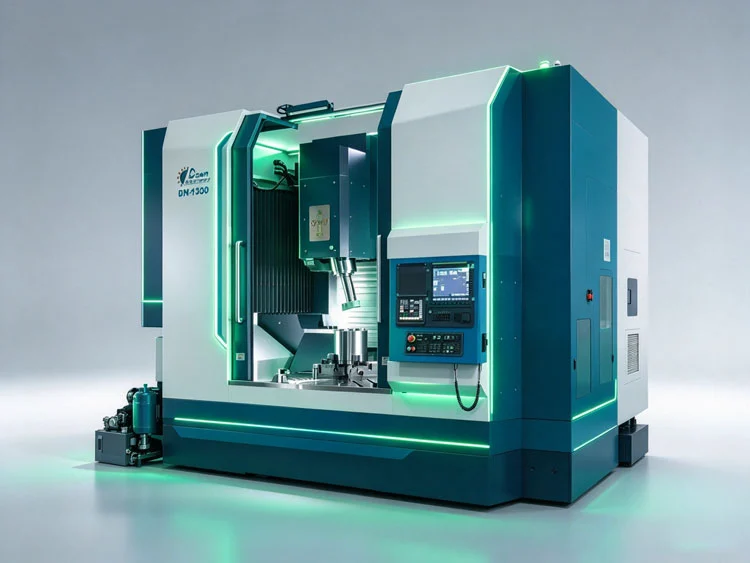
加工中心除主轴和进给轴外,还可能包含刀库、自动换刀、交换工作台、测头及其他辅助机构。
配置型号:PIMB-Q670C(工业母板)
多组PCIe扩展可以根据控制系统需要安装运动控制卡、通信板卡或I/O扩展设备;128GB内存上限则为大型HMI、工艺软件和加工数据提供配置余量。
刀库、夹紧和冷却等机构通常仍由PLC或分布式I/O系统处理,不宜让工控主机直接承担所有现场控制。
应用: 立式加工中心、卧式加工中心、龙门加工中心、多工序复合设备。
6. 数控系统改造:接口兼容比单纯升级CPU更重要
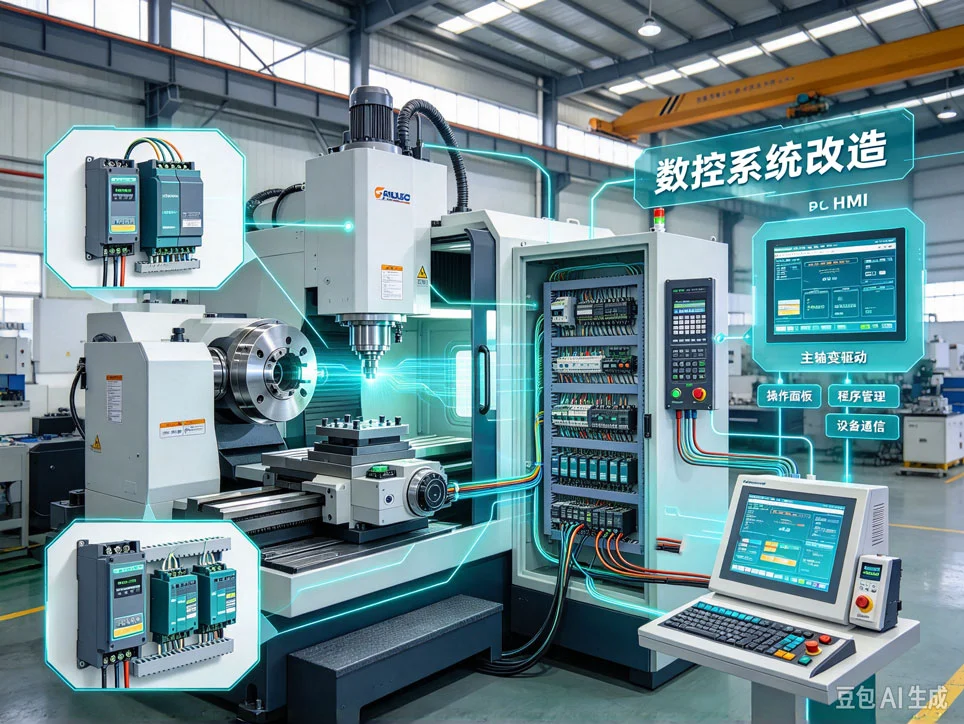
旧机床改造时,原设备可能保留主轴变频器、PLC、伺服和操作面板。新主机需要与原有电气系统匹配。
对于上层HMI、程序管理和设备通信,可采用尺寸较小的平台。
配置型号:AD742A(2.5寸工控主板)
主要参数:
Intel Alder Lake-N系列处理器、板载LPDDR5,最大16GB;
1×Intel i226-V网口、2×COM、8Bit GPIO、M.2 2242;
DC 12V、PCB尺寸100×72mm。
AD742A仅提供2路COM,因此更适合界面、辅助控制和简单外围通信。如果改造项目需要大量串口或多个轴控板卡,应采用接口更多或具备PCIe扩展的平台。
应用: 老旧机床HMI升级、数控界面改造、辅助控制终端、小型数控设备升级。
五、CNC数控系统的主要应用场景
数控车床、数控铣床、加工中心、五轴设备、磨床、激光切割、水切割、等离子切割、机床改造、数控操作终端。
六、CNC数控系统工控硬件的选型思路
CNC平台选型应先确定运动控制架构。
需要安装独立运动控制卡、EtherCAT主站卡或其他PCIe设备的多轴系统,可以采用PIMB-Q670C_R100;实时轴控已经由专用控制器完成,主机主要负责程序、HMI和设备管理时,可以根据接口数量选择RP7003AW或AD600Z3AW。
AD742A更适合轻量上层控制、操作终端或改造项目,不应因为带有串口和GPIO就直接作为复杂多轴数控实时控制器。
实际配置可以按照:
机床轴数 → 加工方式 → 插补与实时控制方案 → 伺服总线 → 运动控制卡 → PLC及外围接口 → HMI → 存储 → 控制柜空间
依次确定。
数控系统的加工精度最终由机械结构、伺服系统、反馈元件、控制算法及实时平台共同决定,计算主板只是整个控制链路中的一部分。