派勤提供玻璃表面缺陷检测工控硬件方案。玻璃表面检测的难点是让划伤、崩边、污点等异常在图像中与背景稳定分离。计算硬件负责多光照图像接收、缺陷定位、分级及产品记录,但能否区分灰尘、反射和真实缺陷,需要光学、清洁与算法共同验证。
一、先确认透明材料的可成像缺陷
本方案面向平板玻璃及可形成稳定视野的玻璃件表面检查。透射与反射成像观察的特征不同,可根据对象评估多种光照;可见光表面图像不自动代表强度检测或内部无损探伤结果。
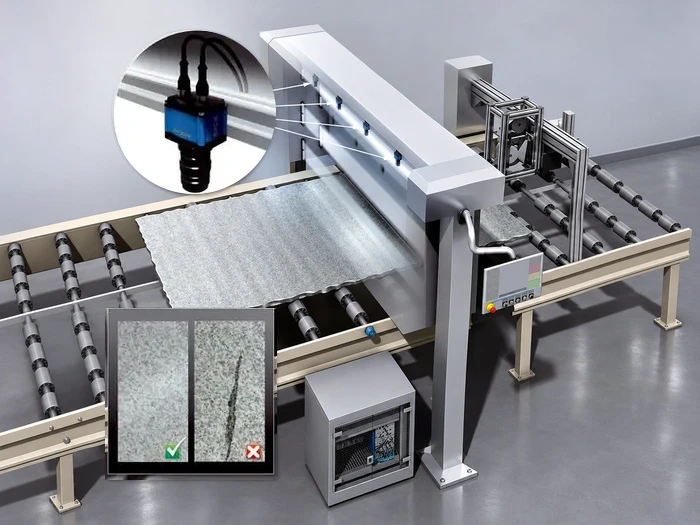
主机按产品编号汇总上表面、下表面或边缘的结果,并向设备控制系统提供缺陷位置与状态。翻转、定位、输送及安全互锁由相应设备负责,检测未完成时不能沿用上一件的合格状态。
二、确定多角度采集与缓存需求
先定义玻璃厚度、颜色、镀膜、尺寸、边缘处理与缺陷样本。透明材料上的背景、灰尘、指纹和环境杂光可能显著改变图像,需要在实际安装条件下确定成像方式。
跨幅多相机及多角度照明增加并发图像量。按分辨率、取像次数、帧率和位深估算带宽,配置图像缓存、CPU及可选加速器;线阵连续检测还要核对行频、编码器与缺陷坐标换算。
三、玻璃检测硬件的候选配置
派勤型号 | 已核对的关键规格 | 本场景选用条件 |
|---|
PIMB-Q670C | 305×244mm;内存类型和扩展通道按交付版本核对 | 多采集卡、多视角及较大内存需求的机柜候选,评估整机散热。 |
ITX660B | 170×170mm;LGA1700;支持12/13代Core;1个PCIe x16插槽 | 单扩展卡且结构较紧凑的检测设备候选,按软件实测选配置。 |
UT100NA6L | 120×120mm;Core Ultra平台;6路Intel i226-V网口,可选4路 | 采用多路GigE相机的紧凑候选,核对接入版本与总吞吐。 |
接口与结构集成
采集链路与工厂网络分开规划,专用相机接口按采集卡要求接入。记录产品方向、边缘基准和相机标定版本,使缺陷坐标可用于复判。机箱布置兼顾粉尘、清洁作业及线缆弯曲半径,板卡宽温参数不替代整机环境验证。
四、验证清洁状态与批次差异
在清洁前后对照测试,建立灰尘、反光、正常纹理与真实缺陷的样本分类。不同厚度和镀膜批次分别验证,不能把某一透明样片上的效果推广到全部玻璃。
持续运行时同时开启存图与追溯,统计丢帧、处理延迟和产品关联。以同一缺陷经过不同视野与速度的结果检查稳定性,评估相机重连、缺图和换型后的异常处理。
五、按玻璃样件与设备条件评估
派勤可根据x86算法、相机与机柜要求评估I/O、板型、扩展卡布局、外壳与散热定制。提供玻璃样件、厚度范围、缺陷定义、相机接口、节拍及安装环境,可形成可验证的硬件配置建议。
六、玻璃检测的配置与时序校核
将表面划伤和内部夹杂的成像条件分别确认。透明样品可比较透射与暗场视图,验收前固定工件高度、背景和照明几何条件。
调试时记录触发、完整图像到达、判定结束及PLC收到结果的时间。以项目允许的最后交付时刻减去触发时刻得到可用窗口,留出输出握手和控制器执行余量。连续运行中同时统计最大延迟和超时次数,并保留队列积压时的原始记录。
配置输入 | 工程判断 | 现场记录 |
|---|
玻璃型号、透射及反射视图 | 冻结与当前工单对应的采集条件 | 配方版本和代表性原图 |
视图失配及边缘盲区 | 按试生产确定允许范围 | 采集日志与工位实物核对 |
结果交付窗口 | 由线体速度和执行位置确定 | 触发、判定与回执时间 |
七、异常恢复与现场验证
透明边缘或遮挡处若无法形成有效图像,应记录不可判定区域并按工位规则转检。
现场验收应用边缘缺陷、内部夹杂和背景反光样片复核。测试前约定缺陷样品的来源、数量和判定基准,分别登记漏检、误检、无法判定与超时。每条异常记录关联工件或材料位置、相机序号和现场处置,便于复现故障。
测试输入 | 预期行为 | 留存证据 |
|---|
用边缘缺陷、内部夹杂和背景反光样片复核 | 在验收条件下结果可回查 | 样件标识、原图及判定日志 |
采集中断或图像不完整 | 隔离受影响工件或材料区间 | 缺帧状态与恢复起点 |
PLC回执延迟 | 按约定超时策略处置 | 指令号、回执时间及实际动作 |
常见问题
问:透明玻璃检测应采用什么打光方式?
答:需根据缺陷类型、厚度与镀膜做透射、反射或组合成像实验。先确认目标在图像中可分辨,再确定相机和计算配置。
问:更换高性能工控机能提高检出率吗?
答:可以解决部分处理吞吐或模型部署限制,但不能保证改善成像不足。检出能力需由光学、算法和样本验证共同确定。