派勤提供注塑件外观视觉检测工控硬件方案。注塑件外观检测通常需要识别缺料、飞边、脏污、变形或表面异常,并将结果对应到模具穴位、批次和单件。工控机承担图像处理、配方管理和追溯通信,选型取决于出件方式、检测面数、相机数据量与算法负载。
一、明确脱模后检测与穴位关联
本文针对脱模后的塑胶件视觉检查,注塑机温压过程控制与机械手控制由相应设备系统完成。部分缩水或变形是否可见,取决于光照、视角和测量方式,不能统一承诺只靠外观照片完成全部质量判断。
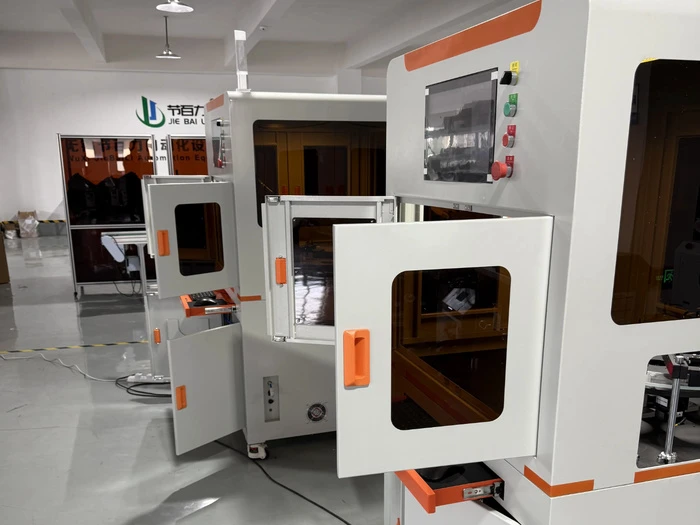
多穴模具同时出件时,要保留穴号与工件位置;视觉主机输出每件的结果和状态。取放、翻面及剔除由设备控制系统执行,返检和人工复核应保留原始检测记录。
二、按工件特征和出件周期选型
先确认材质、颜色、透明度、表面纹理、工件姿态和冷却后的形变状态。亮面、黑色和透明塑料的成像条件不同,样图应来自计划上线的位置与光照。
按每周期出件数、检测面和曝光次数计算峰值数据量。间歇取像可能集中到短时间内,平均帧率不足以反映峰值负载;模型加载、图像缓存、存图和穴位统计应一起评估。
三、注塑件视觉平台的候选
派勤型号 | 已核对的关键规格 | 本场景选用条件 |
|---|
Q-BOX-E10(RP7003AW) | 无风扇嵌入式整机;双LAN;9–36V输入;可评估导轨或壁挂安装 | 双LAN无风扇整机候选,适合负载经验证且需紧凑安装的工位。 |
RP7003AW | 102×146mm;12/13代Core U/P平台;双LAN、6路COM、2路CAN | 自有机壳或控制柜内的紧凑板卡候选,核对接口引出及散热。 |
UT100NA6L | 120×120mm;Core Ultra平台;6路Intel i226-V网口,可选4路 | 多路GigE相机接入候选,按实际并行图像量评估网口版本。 |
接口与结构集成
整机与裸板采用不同的安装和供电方案,不能把板内排针直接当作整机外部接口。相机链路和注塑设备通信分别规划,明确取像就绪、产品ID、穴号、结果完整性及超时状态;油雾、粉尘与热源需结合最终机柜验证。
四、验证模穴批次与换型流程
覆盖不同模穴、材料批次、颜色与表面状态,保留正常分模线、浇口和真实飞边的对照样本。按缺陷类别记录误判和漏判,检查模穴分组是否产生稳定性差异。
测试多穴同时出件、换模、换色、返检和程序恢复。连续运行时叠加图像上传与统计界面,检查缓存、写盘及结果握手,并确认缺图和无穴号记录如何处置。
五、按机柜与工艺资料评估定制
派勤可根据x86软件、机柜与设备通信需求评估I/O、BIOS、连接器位置、外壳和散热改型。提交模穴数量、周期、取像方式、样件和相机接口,可形成标准配置与OEM/ODM开发的评估依据。
六、注塑件外观的配置与时序校核
按模穴和材料颜色管理样本。浇口、分型线与允许纹理需纳入良品定义,再评估缩水、毛边或污点在各照明方向的可见性。
调试时记录触发、完整图像到达、判定结束及PLC收到结果的时间。以项目允许的最后交付时刻减去触发时刻得到可用窗口,留出输出握手和控制器执行余量。连续运行中同时统计最大延迟和超时次数,并保留队列积压时的原始记录。
配置输入 | 工程判断 | 现场记录 |
|---|
模穴号、件号、颜色及外观面 | 冻结与当前工单对应的采集条件 | 配方版本和代表性原图 |
漏拍面及模穴追溯 | 按试生产确定允许范围 | 采集日志与工位实物核对 |
结果交付窗口 | 由线体速度和执行位置确定 | 触发、判定与回执时间 |
七、异常恢复与现场验证
模穴映射缺失时将样件转人工复核。复拍保留原图及首次结果,避免人为覆盖批次异常。
现场验收应逐模穴测试缺陷样件与正常纹理样件。测试前约定缺陷样品的来源、数量和判定基准,分别登记漏检、误检、无法判定与超时。每条异常记录关联工件或材料位置、相机序号和现场处置,便于复现故障。
测试输入 | 预期行为 | 留存证据 |
|---|
逐模穴测试缺陷样件与正常纹理样件 | 在验收条件下结果可回查 | 样件标识、原图及判定日志 |
采集中断或图像不完整 | 隔离受影响工件或材料区间 | 缺帧状态与恢复起点 |
PLC回执延迟 | 按约定超时策略处置 | 指令号、回执时间及实际动作 |
常见问题
问:无风扇工控机是否适合注塑车间?
答:无风扇可减少风扇维护,但是否适用仍取决于负载、散热路径、环境温度与防护结构,需要在最终安装条件下验证。
问:外观检测可以判断内部气孔吗?
答:无法仅凭不可见的内部状态得出结论。应由工艺团队选择对应检测手段,视觉方案只覆盖已验证可成像的缺陷。