在工业物联网、智能制造、工业自动化的整体架构体系中,智能网 关与工业采集主板是现场设备数据采集、协议转换、数据云端上传的核心枢纽硬件。串口作为工业设备最基础、应用最普遍的通信接口,其配置的规范性与精 准度,会直接影响工业数据采集的完整性、实时性与运行稳定性。
参考工业工控行业2024-2025年大数据统计结果,工业现场80%以上的通信异常问题,都源于串口参数适配不匹配、调试操作不规范,具体包含波特率不一致、校验位设置错误、数据位与停止位适配失误、串口工作模式选错等各类问题。工业现场常见的设备掉线、数据乱码、采集中断等故障,基本都能通过标准化的串口配置流程有 效解决。
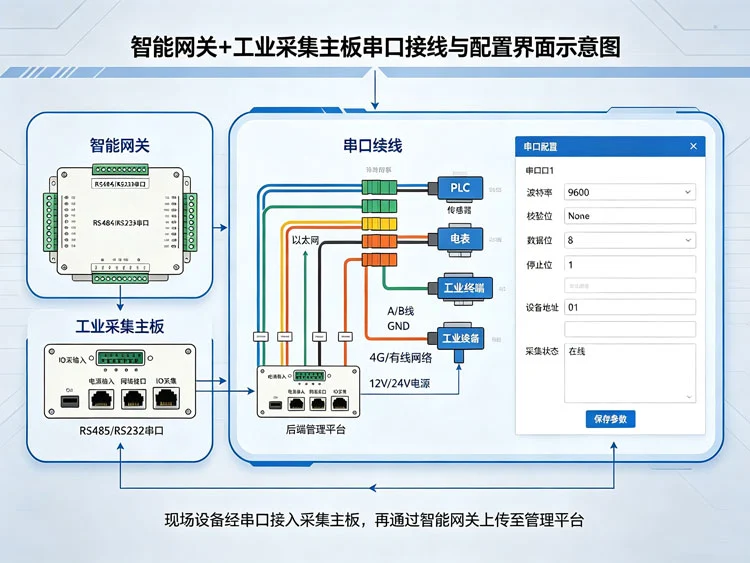
无论是智能网关还是工业采集主板,串口配置的核心参数主要包含波特率、数据位、停止位、校验位、串口工作模式五项核心指标。工业串口组网作业中,所有对接设备的参数得保持完全统一,才能实现稳定正常的数据交互。
1、波特率:用于界定串口数据的传输速率,工业场景常用档位包含9600bps、19200bps、38400bps、115200bps。干扰环境复杂的现场工况,优先选用9600bps、19200bps低波特率,保障数据传输的稳定性;短距离、低干扰的室内场景,可选用115200bps高速档位,提升整体数据采集效率。
2、数据位:工业设备通用标准配置为8位,7位模式在工业场景中很少使用。8位数据位能够完整适配各类工业传感器、控 制器的数据传输格式,是目前工业领域的主流通用标准。
3、停止位:常用配置分为1位与2位两种。短距离通信场景选用1位停止位即可满足需求,长距离传输、强干扰的工业现场,建议配置2位停止位,提升数据帧识别的精 准程度。
4、校验位:主要分为无校验、奇校验、偶校验三种模式。工业采集主板与智能网 关的默认通用配置为无校验,高精度、高要求的数据采集场景,可开启偶校验模式,降低数据传输的出错概率。
5、串口工作模式:RS485串口分为半双工、全双工两种工作模式。工业数据采集场景大多采用半双工模式,适配Modbus轮询采集一问一答的运行机制。
智能网关的串口配置作业,整体分为硬件接线、后台参数配置、协议适配、联机测试四个标准化步骤,能够适配绝大多数工业物联网组网场景。
步骤一,硬件接线。严格按照设备接口定义,将网关RS485的A、B信号线,对应对接采集主板或终端设备的串口接口,精 准区分正负极性,避免接反线路造成串口烧毁、通信失效等问题。接线作业完成后,检查线路屏 蔽层的接地状态,长距离布线作业得做好屏 蔽接地处理。
步骤二,后台参数配置。通过网关设备IP地址登录设备管理后台,进入串口配置专属界面,对照前端终端设备的串口参数,统一匹配波特率、数据位、停止位、校验位等核心参数,同时开启串口隔离保护功能,保存参数设置后重启串口服务,确保参数生效。
步骤三,通信协议适配。市面主流工业智能网关,普遍支持Modbus RTU、Modbus TCP、自定义串口协议等多种格式。工作人员需要结合现场设备的协议类型完成对应选择,同步设置设备地址、采集周期、数据上报格式。常规工业采集场景,将采集周期设定在100ms-500ms区间,即可满足日常实时性运行需求。
步骤四,联机调试测试。参数配置全部完成后,借助串口调试工具开展数据收发测试,核查数据传输是否完整、无乱码、无丢包现象,连续稳定测试30分钟无异常,即可判定串口配置作业完成。
对比智能网关的串口配置逻辑,工业采集主板的串口配置更注重硬件底层适配与多串口协同管控。搭载多路串口的采集主板,需要对每一路串口单独完成参数配置,不能直接套用统一默认参数。
首先,按照外设功能属性完成串口分组,将传感采集类设备、开关量设备、执行控制类设备分开配置专属参数,防止不同传输速率的设备混用参数,引发通信异常。其次,开启主板串口地址防冲突机制,为每一台外接设备分配独 立的设备地址,规避组网冲突。最后,针对高温、高湿、强电磁干扰的复杂工业现场,可在配置界面开启串口容错机制,自主修 复轻微的数据传输异常问题。
结合2024-2025年工业现场调试积累的实操数据,整理出行业高频串口故障问题,同时配套标准化的处置方案:
1、数据乱码:95%的成因是通信两端波特率、校验位参数适配不一致,统一两端参数即可解决;剩余少量问题由线路干扰导致,通过增设屏 蔽接地、下调波特率的方式即可优化修 复。
2、设备无应答:大多由接线失误、设备地址重复冲突、串口工作模式不匹配导致,逐一核对接线线路与设备地址,修正串口工作模式即可恢复正常通信。
3、间歇性丢包:主要诱因为长距离传输信号干扰或采集周期设置过短,通过适当延长采集周期、优化布线布局、加装信号隔离器的方式,能够改良此类问题。
产品咨询
18929335195唐生
电子邮箱
piesia2026@163.com
公司地址
深圳市龙华区大浪街道新石社区新围第三工业区N栋1-4层
公司名称
深圳市派勤电子技术有限公司