背景
随着工业设备的迭代,新一代的工控主板、无风扇工控机普遍缩减了原生DB9串口,很多机型原生串口仅保留1‑2路。但现场的PLC、变频器、温度采集仪表、传感器模组大多依赖RS232、RS422、RS485接口完成数据交互,项目调试阶段经常出现串口资源不够使用的现实问题。
很多工程人员在选型阶段会遇到几类高频疑问:PCI‑E转串口、USB转串口、M.2转RS485三种主流扩展方案,哪一种的现场稳定性更好?一台工控机最多能够扩展到多少路独 立串口?多路串口同时运行时,对工控主板会带来哪些硬件层面的硬性约束?中断资源、驱动适配、电气隔离分别需要注意哪些细节?今天派勤工控结合工业现场的实测经验,对串口扩展全维度技术要点做完整梳理。
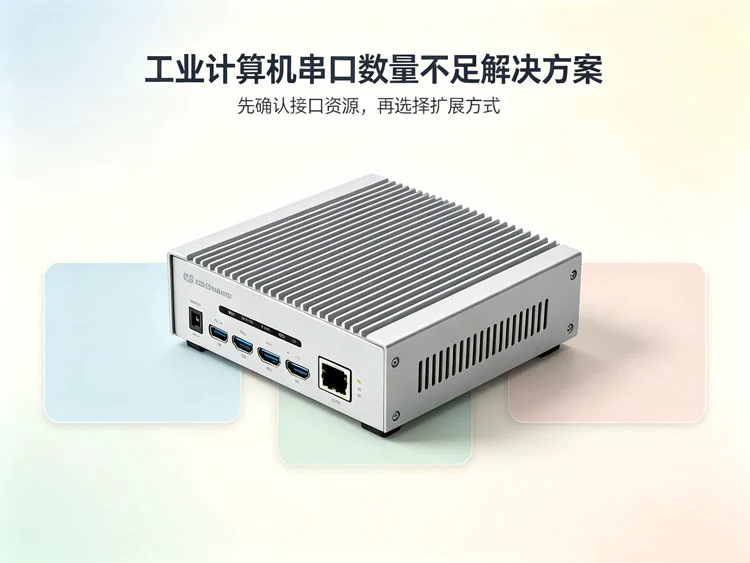
目前工控场景内部署最多的三类硬件扩展方式分别为PCI‑E转串口卡、USB虚拟串口适配器、M.2接口转RS485模块。三者总线底层、硬件架构完全不同,直接决定工控机通信表现、抗干扰能力以及适用设备形态。
PCI‑E转串口卡PCI‑E属于主板原生硬件总线,扩展卡搭载独 立UART控 制器芯片,每一路串口拥有硬件FIFO缓冲区,数据转发不经过USB协议栈,属于硬件级串口扩展。
优势:COM端口编号上电后可以稳定固定,重启整机不会发生串口号漂移;中断分配机制成熟,大数据吞吐场景丢包概率低;工业款板卡可以做到通道隔离,适合控制柜强电磁干扰环境。
短板:需要机箱具备可用PCI‑E插槽,小体积NUC、紧凑型无风扇整机没有空间安装,需要拆机装配。
实测工况:在变频器、电机驱动的强干扰机柜内部,带光电隔离的PCI‑E多串口卡长时间连续运行,报文丢包率可以控制在0.3‰以内,是自动化产线、设备控制类项目优先选用方案。
USB转串口(含多路USB‑RS485模块) USB转串口属于协议虚拟转换,硬件芯片把UART数据封装为USB报文交给系统,操作系统再虚拟映射出COM端口。
优势:部署灵活,免拆机,即插即用,小型工控机、现场临时调试都可以快速上手;多路USB 串口模块单设备最多可输出8路串口。
短板:消费级产品抗干扰能力薄弱;普通USB方案存在串口号漂移风险,设备上电顺序改变就会出现COM序号错乱;高波特率持续收发数据时会出现延迟抖动;USB总线一旦出现瞬态复位,全部虚拟串口会短暂离线。
在强电磁干扰、线缆没有做屏 蔽处理的极端现场条件下,普通USB转485报文丢包最高可达12%‑18%,不适合硬实时闭环控制场景。
提示:选用同芯片多路USB串口模组,能够缓解串口号漂移问题,但无法消除USB总线底层带来的延迟波动。
M.2转RS485模块M.2(B/M‑Key)很多时候物理链路走PCI‑E x1信号,并不是SATA通道。它本质上是尺寸缩小的PCI‑E串口卡,适配紧凑型工控整机,不占用机箱PCI‑E插槽,直接插接主板M.2插槽。
实操提醒:除确认协议之外,还需要确认主板BIOS没有关闭对应M.2硬件通道,部分主板支持对M.2接口做开关控制,关闭之后模块将无法识别。
优势:体积小巧,适配无风扇小主机;继承PCI‑E总线的优势,硬件UART,端口编号稳定,支持板载通道隔离,宽温器件可以满足‑40~+85℃工作区间,非常适合嵌入式设备、小型控制柜内部使用。
短板:需确认主板M.2插槽是PCI‑E协议,SATA协议M.2插槽无法使用串口扩展模块;市面上M.2串口模块选型面相比标准PCI‑E卡更少。
稳定性综合排序(工业连续运行场景):PCI‑E隔离款≈M.2(PCIe 协议)隔离款>工业级多路 USB串口>普通消费级USB转串口。实时控制、无人值守7×24小时运行项目,尽量避开普通USB虚拟串口做核心设备通信;调试、非实时采集场景USB方案可以发挥成本和部署优势。
工控机可实现的串口数量,并不单纯取决于扩展卡,同时受主板总线资源、中断资源、操作系统驱动、机箱空间、供电能力多重条件约束。
单张PCI‑E多串口卡市面主流规格:4 路、8 路;部分工业板卡可做到16路独 立UART。
M.2串口模块常见规格:2路、4路。
USB多路串口模组,单USB设备最多可扩展8路串口,通过带隔离工业USB HUB级联,理论上可以叠加更多通道。
高可靠稳定工控机方案(追求7×24小时稳定运行,不做极限压榨):整机8‑16路独 立串口,是绝大多数工控项目的成熟落地区间,各类自动化、电力监控设备大量采用该档位配置。
硬件极限理论上限:多PCI‑E插槽整机,叠加多张8路PCI‑E串口卡,配合M.2模块补充,理论可以做到32路独 立硬件UART串口。
备注:该数值属于硬件理论上限,标准化成品工控机基本不会直接给到该规格,大多需要项目定制开发;到达该量级之后,中断资源争抢、驱动调度压力、整机EMC处理难度会显著上升,不建议照搬通用主板跑满32路。
USB虚拟串口极限:理论可以堆叠24‑32路虚拟COM口,但随着通道数量上涨,USB总线冲突、延迟抖动概率会快速上升,不推荐对通信可靠性有高要求的业务使用。
工程实践提醒:路数越高,整机的布线、接地、隔离防护设计的重要性成倍提升,单纯堆叠扩展卡,很容易出现随机误码、偶发断连等疑难问题。
多路串口并发运行,很多故障根源不在扩展卡本身,而是主板硬件资源不匹配,集中体现在中断资源、驱动适配、电气隔离三个维度。
每一路硬件UART串口工作的时候,都需要系统分配中断资源,用来通知CPU完成数据接收发送。
PCI‑E架构的扩展卡支持MSI/MSI‑X中断模式,相比传统INTx中断,能够大幅降低多路串口并发时中断争抢冲突,主板BIOS层面建议开启MSI中断支持。
如果主板中断资源紧张,多路串口共用同一个中断向量,会出现报文丢失、串口响应卡顿,高频中断抢占还会抬高CPU占用。
小尺寸嵌入式主板,中断向量数量有限,做12路以上串口扩展之前,需要提前核对主板中断分配表,避免出现资源耗尽。
驱动的成熟度直接决定长时间运行的稳定性。
PCI‑E、M.2串口模块优先选用工业领域验证周期长的UART芯片驱动,需要确认目标操作系统完整适配,包含Windows各个版本、Linux主流内核版本、部分项目用到的QNX嵌入式系统。部分小众芯片仅提供Windows驱动,Linux环境会出现丢包、串口异常消失。
USB虚拟串口要着重关注驱动对多通道并发的处理能力,大批量数据收发场景,部分驱动会出现缓冲区溢出。
工程部署建议:整机完成硬件装配之后,需要做72小时压力拷机测试,全波特率循环收发,复现驱动层面的隐性问题。
工业现场各类仪表、变频器会引入共模电压、浪涌、静电冲击,多路串口场景,单一路接口引入高压干扰,有可能顺着总线反向影响工控机主板。
通道隔离:多路RS485系统,优先选择带通道间光电隔离或者磁隔离的扩展硬件。隔离可以切断不同设备之间的共模干扰路径,磁隔离相比光耦拥有更低传输延迟,适合高波特率场景。无隔离的方案,一路外设故障,有可能连带损坏其他串口通道甚至主板。
板载防护:串口信号链路需要具备ESD、浪涌防护,TVS防护器件可以吸收现场瞬时高压脉冲。
主板供电与接地:多路串口模块同时工作会增加工控机功耗,需要确认主板插槽供电能力;整机要做好统一接地处理,各个串口外设的屏 蔽层规范接地,减少地环路带来的信号干扰。
紧凑型无风扇工控机,机箱没有PCI‑E插槽:优先评估M.2(PCI‑E 协议)转RS485方案,同时确认BIOS内部M.2接口处于开启状态。
标准工控机,有空闲PCI‑E插槽,7×24小时自动化控制场景:优先带隔离的PCI‑E多串口卡。
临时调试、设备点位分散、非实时采集场景:选用工业级隔离USB多路串口。
工控机串口数量大于16路:不建议直接堆砌扩展硬件,可评估串口服务器分布式部署方案,分散单台主机的串口压力。
很多项目调试阶段会遇到偶发丢包、串口随机离线、波特率上不去等现象。优先排查:中断资源是否冲突;扩展硬件是否做隔离防护;整机接地是否规范;RS485总线两端是否配置 120Ω终端电阻;线缆是否选用屏 蔽双绞线。
相关阅读:
产品咨询
18929335195唐生
电子邮箱
piesia2026@163.com
公司地址
深圳市龙华区大浪街道新石社区新围第三工业区N栋1-4层
公司名称
深圳市派勤电子技术有限公司