派勤提供激光加工设备工控硬件解决方案,以ITX660B工业主板集成专用PCIe运动或采集卡,或采用Q-BOX-E10(RP7003AW)承载图档、操作界面及设备通信。
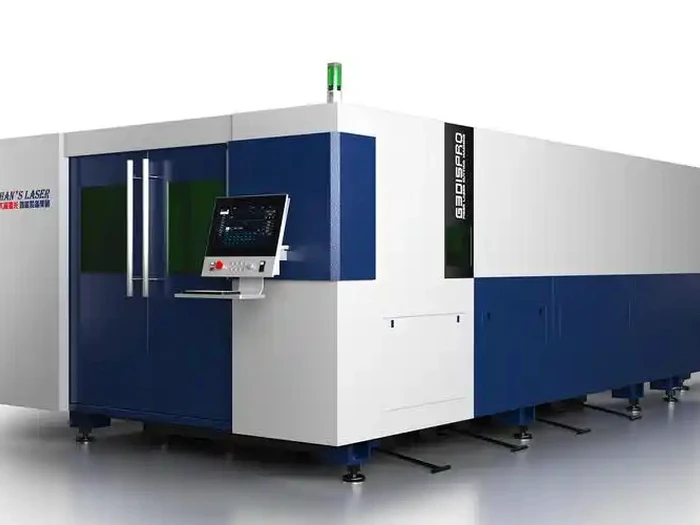
激光切割、焊接和打标在轨迹生成、工件夹具与光源控制上不同。上位机负责图档预检、任务排队、工艺参数版本和加工记录;运动轨迹执行、激光使能、门禁和急停必须由专用控制器与安全电路按整机方案完成。不能把普通Windows应用的调度周期当作激光发射或扫描同步时序。
一、图档到加工结果的状态链
每个任务绑定图档哈希、材料、厚度或工件型号、焦距/功率配方、控制程序版本、夹具号和操作者。图档解析后先校验坐标范围与禁区,再由控制器确认就绪,最后进入加工状态。若有分段切割或多件拼版,记录段号、起止时刻、控制器完成回执和质检结果。上位机发出轨迹不等于工件已经完成,意外停机后必须读取控制器的实际完成段,而不是按已发送文件位置自动续刻。
任务状态 | 上位机记录 | 实际依据 |
|---|
图档已检 | 文件哈希、坐标范围、配方版本 | 尚未使能激光 |
加工中 | 段号、控制器状态、报警 | 控制器执行和安全互锁 |
已完成 | 完成回执、质检及工件号 | 实物与控制器记录对账 |
需保存加工图像或波形时,按相机帧大小×帧率或传感器采样率×通道数计算采集带宽及持续写盘。只保留任务事件时可降低存储量,但安全报警和参数改动仍须长期追溯。工艺配方、图档和控制程序版本必须相互绑定,避免系统恢复时用新版参数解释旧件。
二、板卡及机箱配置
ITX660B为170×170mm Mini-ITX,具有PCIe x16、M.2和四SATA,适合安装已有激光/运动卡并保存较大图档;逐张检查控制卡的电气通道、长度、供电和目标OS驱动。RP7003AW具双LAN、六COM、两CAN,适合控制器已经独立完成实时任务、主机侧只需串行设备与人机交互的场景。Q-BOX-E10采用RP7003AW版时按整机面板外口配线。相机、光源控制器及冷水机的电源与隔离另列BOM,主机接口不承担安全回路。
设备约束 | ITX660B | RP7003AW/Q-BOX-E10 |
|---|
专用卡 | PCIe x16与卡高、驱动和电源联调 | 实时控制器独立时,以多COM/CAN接入 |
文件存储 | M.2与四SATA按图档/图像量配置 | 整机介质按任务和保留期核算 |
系统边界 | ATX机箱散热与控制卡另审 | 整机外口按RP7003AW版落实 |
图档传输网与企业文件网分段,上传文件须校验哈希并限制任务权限。扩展卡的热量、粉尘和机柜振动在最大图档连续加工负载下验证;系统镜像冻结控制卡驱动、图档解析器及外设SDK。
三、试切与故障注入
分别注入图档越界、门禁打开、冷却异常、控制卡失联、断电及重启。记录激光使能状态、控制器报警、上位日志、已完成段号和工件实际痕迹。未完成任务的续加工只在控制器和操作员双重确认安全状态后执行;交付图档校验规则、配方矩阵、插卡与线束图、镜像版本及试件记录。
四、图档版本与加工暂停的恢复设计
激光加工任务应同时标识工单号、材料规格、图档校验值、排样版本和工艺参数。上位机将任务送到运动控制器前,先检查坐标系、加工范围、功率设定的允许区间及所选材料;控制器回执装载成功后才允许开始。画面预览不能作为真实刀路装载的证据。
设备暂停时记录当前段号、激光使能状态、工件位置和夹具状态。掉电重启后禁止自动从旧段号继续;应由控制器读取当前位置,检查工件是否移动、切割路径是否完成和重启点是否安全,再由操作员选择续切、整件重做或报废。上位机只负责可审计的指令和结果关联,安全门、激光联锁由专用控制系统完成。
图档传输量按最大文件和批量排队数量核算,原始图与控制器可执行轨迹分开保存。主板的PCIe扩展可容纳专用控制卡,但需实际验证卡长、插槽资源、接地及电磁干扰。验收使用薄板、厚板及复杂轮廓三类实际试件,记录传输、执行和测量结果。
核验对象 | 输入或配置 | 保留证据 |
|---|
图档装载 | 哈希、材料与坐标系 | 控制器回执及预览对照 |
暂停恢复 | 段号、工件位置与夹具 | 重启后禁止误续切 |
板卡集成 | 插槽、供电、接地与驱动 | 高负载运行和故障日志 |
试切数据的复现
试切不只记录最终尺寸,还应记录焦距、气压、速度、激光功率、材料批次和图档版本;质量变化时先区分光路、材料与运动控制问题,再调整上位机配置。
更换主板或恢复镜像后,利用相同试件、测量工具和验收限值重复测试,保留控制卡固件版本及导入文件清单。
切割程序与工件复核
程序重传之前先比较文件校验值和材料牌号,任何刀路优化均另存版本;控制器的加工段号、上位机作业号和工件编号组成可回放记录。加工完成时检验外形尺寸、切缝、热影响区与图纸要求,记录测量工具及取样位置。若主板或系统镜像更换,重新核查运动控制卡的插槽资源、驱动时序和安全联锁输入,不通过空载界面测试代替试切。
激光程序的运行资源还包括辅助气体、冷却与排烟。上位机只展示这些设备的就绪和报警状态,真正的激光使能链应由控制器硬接线或其专用安全设计确定。更换板卡之后需复核控制信号时延和坐标零点,在不同材料厚度下对同一几何试件重复测量。出现未切透、挂渣或尺寸偏差时保存原始参数与设备日志,按光路、材料、气体和运动控制逐项排查,不能只调高CPU频率。交付版图档和控制器已加载轨迹的校验记录一起封存。
常见问题
问:主板PCIe插槽存在,是否就能更换原激光控制卡?
答:还须核查卡的电气通道、供电、驱动、同步接口和安全互锁;控制卡适配应在完整设备上试切验收。