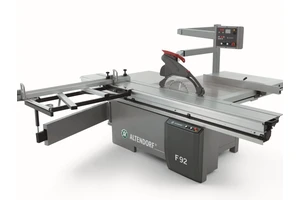
派勤提供木工与家具制造设备工控硬件解决方案,以ITX660B工业主板构建带专用运动卡的数控开料上位机,或以Q-BOX-E10(RP7003AW)承担封边、钻孔设备的图档、配方和工位记录。
定制板式家具从订单拆单、排料、开料、封边到分拣,板件可能在多个设备间流转。上位机保存订单、图纸、刀具/封边配方、条码和加工事件;主轴、伺服、吸附、急停及安全门由设备控制器完成。每台设备的图纸格式、运动卡与驱动不同,主板更换必须与已有控制软件实机验证。
一、板件身份与图档版本
对每块板件绑定订单号、部件号、材料批次、尺寸、孔位/边型、加工文件哈希和工艺版本。开料前校验板材规格、刀具状态、真空吸附和控制器就绪;文件发送成功只表示任务准备,实际完成由控制器回执和下游扫码确认。余料重用、返工、补件需保留原板件关系和新测次,不能沿用原“完成”状态覆盖失败记录。
板件阶段 | 身份字段 | 完成依据 |
|---|
图档下发 | 订单、部件、材料、文件哈希 | 控制器接受 |
开料/封边 | 刀具、工艺版本、设备事件 | 控制器实际完成 |
下游流转 | 板件码、返工/补件关系 | 实物扫码与平台回执 |
大幅面排料文件和仿真图像需按在制订单数估算缓存,扫描或视觉定位图像若进入PC则另算相机吞吐。木工粉尘与振动可能影响连接器和散热器,机箱过滤、密封、线束固定及清理周期按最终设备现场验证,不从裸板宽温参数推断防尘能力。
二、控制卡、接口和机箱
ITX660B的PCIe x16、M.2和四SATA适合控制卡与多订单文件的机箱,核对PCIe电气通道、卡长、安装限高及控制软件驱动。RP7003AW的双LAN、六COM和两CAN适合控制器已独立执行运动的封边/钻孔设备;Q-BOX-E10(RP7003AW)整机连接器按实装面板落实。扫码器、刀具识别、集尘状态和标签机的通信接口逐项列入BOM,集尘器电力与主机电源分开设计。
验证工况 | 预期行为 | 记录 |
|---|
错板材/吸附不足 | 控制器拒绝启动或安全停机 | 输入材料和设备状态 |
控制卡断链 | 不按已发送图档推断完成 | 刀位、工件与日志 |
粉尘/振动 | 机箱、连接器和散热稳定 | 环境、负载与维护记录 |
工厂文件网络与设备控制网络设不同访问范围,图档下载使用哈希与版本号。主机断网时在批准的订单范围内缓存状态,恢复后按板件号与加工序号补传;刀具补偿和控制器参数更新必须有权限及回执,不能由离线文件自动覆写。
三、异常验收
用多订单混线样件注入错板材、扫码重码、吸附不足、控制卡断链、集尘告警和异常掉电。重启先读取控制器刀位和工件状态,再决定重试或报废;禁止按已发送图档自动续刀。保留加工文件哈希、设备回执、实物板件、返工及下游扫码记录,交付驱动镜像、线束与防尘维护要求。
四、板件身份和多机台图档一致性
开料、封边、钻孔及分拣使用同一板件号时,应建立订单、材质、尺寸、图档版本和工位状态的对应关系。条码读出仅说明读码成功,机台控制器还需确认当前夹具、刀具及加工程序适配。板件返工或重做保留新的执行记录,不能让同一条码的旧加工结果冒充本次结果。
图档从排版系统下发后核验校验值、坐标基准及刀具表;跨机台移交时将上道工位的完成回执与新工位的入站事件配对。气动夹具或主轴的安全动作由PLC及专用控制器处理,上位机只做任务调度与结果归档。粉尘、木屑与振动环境中的接口、风道和滤网维护周期应按实际机箱验收。
存储按板件数、图档体积、加工日志和离线时长分别核算。验收故意放入尺寸不符板件、过期图档、重复条码和刀具未就绪工况,记录机台拒绝执行的原因与人工处理;换线时复核新板材参数与图档版本,确保不把旧缓存继续投料。
核验对象 | 输入或配置 | 保留证据 |
|---|
板件入站 | 条码、材质与尺寸 | 加工程序适配回执 |
图档下发 | 哈希、坐标和刀具版本 | 控制器实际加载状态 |
返工重做 | 原记录和新执行序号 | 全程可查询 |
除尘和机柜热条件
装机评估须在除尘系统正常运行、柜门关闭和主轴持续加工条件下测量机柜温升;板载散热片参数不能替代整机粉尘防护结论。定期检查滤网、风扇和连接器污染,并保存维护记录。
备件替换后按标准板件验证尺寸、孔位、封边顺序和MES回执,保留更换前后的图档校验值。
工艺版本与备份恢复
开料排版文件、钻孔程序及封边参数来自不同软件时,统一以板件号和工单版本引用,而不是用相同文件名假定同一工艺。换班与换料后先做首件,保存尺寸、孔位、边缘质量和设备程序号。掉电后从控制器读取已完成的物理加工步骤,必要时把半成品转人工检查;数据库中未确认的任务不能自动重发,否则可能重复切削。
数控加工程序的坐标和尺寸单位必须与机床配置一致。图档经后处理生成机床程序后,保留原设计版本、后处理器版本、刀具号及控制器已加载文件的校验值。板件扫码错误时可人工退回待确认区,但不得直接修改已完成工序的原始测量值。对连续批量加工,按平均板件文件大小、峰值每小时板件数及离线时长估算缓存;图档传输、设备回执与质量记录分别设失败重试。验收覆盖开料后的分切、封边与钻孔,以实物板号和图纸尺寸贯通多机。
板件进入下一机台前核对上道机台的实际完成回执、边缘检测结果和可继续加工标记,不依赖单一条码存在就放行。发生错料时将同一批次待加工板件暂存并逐件复核图档与材质,不仅处理报警的那一件。
现场更换钻头和刀具后,应通过首件尺寸、孔位和控制器刀具号共同确认切换生效。
常见问题
问:板卡能否直接装在木工设备粉尘区域?
答:应按整机机箱防护、风道过滤、清理方式和连接器密封验证;主板尺寸或工作温度不足以说明现场防尘能力。