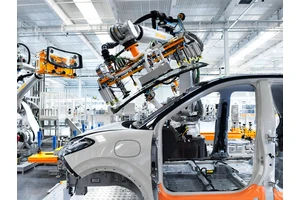
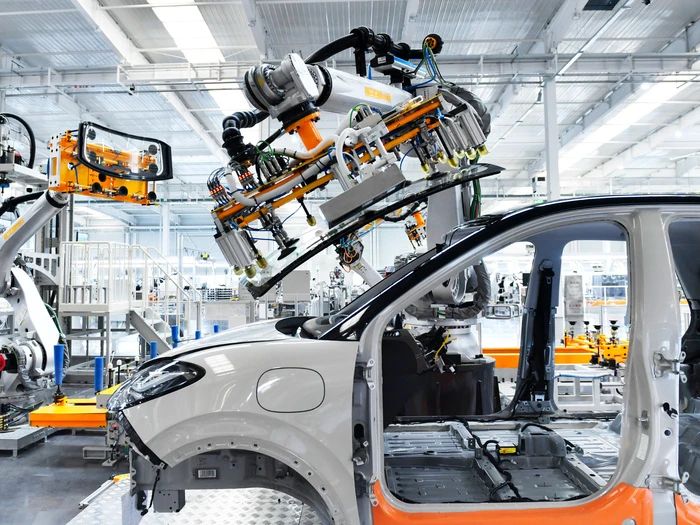
派勤提供汽车零部件装配线工控硬件解决方案,以PDM-5110小型工业主板嵌入工位终端,或以Q-BOX-E10(RP7003AW)整机接入扭矩工具、扫码器与产线网络,形成零件身份、工序和工具结果的记录链。
装配工位的压装、拧紧和安全门动作由PLC、工具控制器及安全系统执行。上位机验证工单与零件身份、提示作业步骤、保存结果并与MES交换状态。必须把“工具完成”“测量合格”“MES过站”区分开;一项拧紧完成不代表整个总成满足全部工序要求。
一、工序互锁和追溯键
以总成序列号、零件批次、工位ID、工具号、程序号和工序版本建立唯一事务。扫码后校验车型/配置与当前工单,再授权控制器启动;每颗关键紧固件记录目标参数、实测扭矩/角度、工具校准状态、尝试次数及异常码。返工不能直接覆写首次结果,须新建测次并关联审批和原始失败。工具控制器失联或超时标为“未确认”,不能因为上位界面已有数据就自动判合格。
工位数据 | 关联身份 | 最终状态 |
|---|
零件扫描 | 总成号、零件批次、车型工单 | 允许进入对应工序 |
拧紧测量 | 工具号、程序号、扭矩角度、测次 | 工具控制器原始回执 |
过站 | 全部必测项、PLC状态、MES回执 | 放行或返工明确 |
工位节拍由作业、控制器响应、扫码和平台回执共同决定;MES网络断开是否允许离线操作要按工艺规则逐项明确。允许暂存时以事务号去重补传,并限制每工位待确认数量。涉及质量放行的步骤若需在线校验,失联应阻止新的放行并显示原因,不让硬件自行决定业务豁免。
二、硬件接入和外设供电
PDM-5110为100×72mm板型,具有双LAN及板内COM,适合单屏扫码/显示紧凑终端;显示和串口须按交付线束集成。RP7003AW提供双LAN、六COM、两CAN,适合多把工具、打印与其他串行外设;Q-BOX-E10(RP7003AW)整机外口按实装面板核对。扫码枪、扭矩控制器、按钮盒和标签机的接口协议、SDK、线缆长度及取电单独列BOM。
异常 | 上位机动作 | 验收证据 |
|---|
错件/错程序 | 拒绝启动并留痕 | 扫码、程序号、权限 |
工具超时 | 标未确认,不自动判合格 | 原始测量与控制器日志 |
MES断链 | 按工艺规则停放行或限量缓存 | 队列、事务号、回执 |
生产网和维护网分配不同权限,工位终端镜像冻结MES客户端、工具SDK和显示驱动。掉电后读取控制器当前工序与未确认事务,再恢复操作。机柜电源应算工具控制器或外设的同时峰值,不能从主板输入范围推断整站功率。
三、故障验收
用真实总成样件注入错零件、错工具程序、扭矩不合格、重复扫码、工具超时、MES断链和异常断电。逐件核对工位屏、工具原始曲线/结果、PLC放行、MES回执和返工记录。交付工序矩阵、工具标定/程序版本、接口线束、缓存规则与恢复记录。
四、工位互锁和拧紧曲线的证据链
汽车零部件装配工位应以产品VIN或部件序列、工装ID、工序版本和设备状态绑定拧紧任务。上位机下发扭矩程序后,控制器确认工具与套筒匹配、上道工序完成以及安全条件满足,才允许执行。扭矩/角度曲线、峰值、程序号和最终判定要与同一颗螺栓位置关联,不能只保存总成“合格”。
重拧或返修采用新的执行序号保留原失败曲线。若通信中断时工具已完成动作,上位机重连后须先查工具控制器的真实结果,再决定是否补传,禁止盲目重新发起拧紧。设备安全互锁由PLC和工具控制器实施,工控机承担任务管理及可追溯记录。
整线容量按每件产品紧固点数、单条曲线大小和峰值节拍估算,工位本地缓存须覆盖计划断网时长。验收使用正常件、漏拧件、错套筒件和返修件,模拟条码重复、曲线缺失、MES掉线及主机重启,对照工具原始记录、上位机和平台入库。
核验对象 | 输入或配置 | 保留证据 |
|---|
任务授权 | 产品、螺栓位置与程序 | 工具确认和互锁 |
曲线回执 | 执行序号与原始波形 | 重拧仍保留失败记录 |
离线对账 | 工具结果及平台回执 | 不重复执行真实动作 |
换型与工装校验
换车型或零件型号后先复核拧紧顺序、工具校准、夹具定位和扫码规则,用首件验证每个紧固点与结果映射。批量复制工位配置须检查串口号、网段和控制器地址,避免跨工位写入。
交付工序映射、曲线存储测算、工具校准记录、异常样件报告和镜像版本。
工位扩容与返修准入
新增拧紧轴时,按所有轴同时上传曲线的峰值计算网络与磁盘吞吐,并验证多轴在同一产品上的位置映射。返修工位读取原装配历史后只开放授权的补拧位置,原始失败记录与后续成功曲线并列保存。软件更新前冻结工具控制器的程序版本和校准状态,使用含故障点位的样件验证互锁,不以总成最终合格掩盖某个轴的超限事件。
上游工位的放行状态、零件号和产品身份进入拧紧工位时再核对一次,任何缺失或版本冲突均不允许自动下发拧紧程序。多台工具同时工作时需防止结果跨轴写入,按工具序列号、螺栓位置和执行序号组成唯一记录。返修后输出含原失败、返修原因、复测曲线和审批人的完整履历;统计首次合格率时不把返修合格当作首次成功。断电恢复先从工具控制器拉取最近一次动作及回执,再决定补传或重新执行。验收抽查每颗螺栓的曲线和MES工位状态一致。
记录工具峰值并发数、曲线大小和保持时长,既用于盘容量计算,也用于发现某个工位上传延迟造成的积压。更换工具后重新校对程序号、扭矩单位及螺栓位置,保存一次完整装配样件的原始曲线和回执。
工位测试还要核对工具校准日期和样件螺栓规格,防止用错误工装的结果验收。
常见问题
问:工位屏显示“拧紧完成”是否可以直接放行?
答:须按完整工序矩阵核对零件身份、工具结果、控制器互锁和MES过站状态;单一画面提示不代表总成最终合格。