派勤提供物流输送与分拣设备工控硬件解决方案,以UT100NA6L多网口工业主板划分扫码、设备控制和上行网络,或采用Q-BOX-E10(RP7003AW)整机管理单条输送段的包裹事件与串口外设。
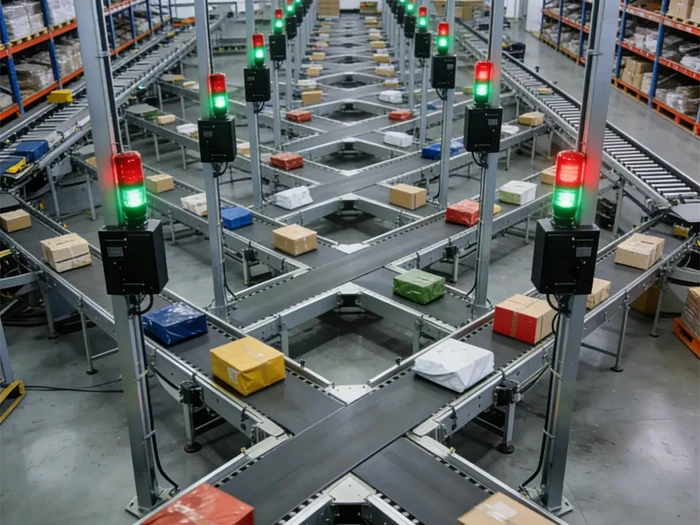
包裹从入线到落格需要保持唯一身份、位置和决策版本。扫码、称重、体积测量、路由规则和格口反馈可能由不同装置产生;输送带、摆轮、交叉带和急停由控制器执行。上位计算节点下发经过校验的目的地信息并记录反馈,不能用普通网络请求往返来保证物理分拣动作的确定性。
一、从扫码到落格的状态机
每个包裹生成事件链:入线时间、码值及识别置信状态、尺寸重量、路由版本、目标格口、控制器接受、实际落格或异常回流。无读码、重码、多包粘连和包裹脱离传感器要有不同状态;“已下发目标格口”不能写成“已落格”。在分叉点前确定剩余距离、输送速度和设备响应时间,由控制器及现场联动核验动作窗口。路由表更新须有版本号、生效点和回退策略,避免同一包裹在途中被新旧规则分别解释。
包裹状态 | 触发与证据 | 业务处理 |
|---|
已识别 | 码值、读码器、时间、置信状态 | 路由规则版本确定目标 |
已下发 | 控制器接受及动作窗口 | 尚未确认落格 |
落格/回流 | 格口传感器、异常码 | 平台最终状态去重 |
并发峰值按每秒入线包裹数、每包事件数、每事件记录字节和最长断网时间计算缓存。相机或读码器上传原图时另算多路带宽及本地落盘,不把扫码结果的轻负载套到图像链。平台补传以包裹事务号加事件序号去重,保持落格与回流的先后顺序。
二、网络和接口配置
UT100NA6L为120×120mm,六路i226-V网口可选四路,适合多个独立设备网段;Console与板内一组RS-232须分别使用。RP7003AW提供两LAN、六COM和两CAN,Q-BOX-E10(RP7003AW)外部接口按整机交付版本,适合串口读码器或称重仪表更多的输送段。多个网口仍要配置地址、路由、访问控制和故障域,不能直接桥接生产网与管理网。设备侧供电与扫码器、光电传感器的外部电源分别核算,线束与振动固定在终态机架验证。
故障注入 | 预期控制与记录 | 验收证据 |
|---|
重码或无读码 | 独立异常路径,不混入正常包裹 | 原图/码值与位置 |
格口满与堵包 | 控制器按安全策略停/回流 | 传感器、动作及事件号 |
断链后恢复 | 先核对在制包裹再补传 | 队列、格口反馈与回执 |
系统镜像冻结读码SDK、路由应用、数据库和控制器协议。缓存阈值触发告警并按项目规则限流或暂停新任务,不能静默覆盖尚未确认的落格事件。
三、异常与验收
连续高峰入线时注入读码失败、包裹堵塞、目标格口满、路由表切换、网络中断和掉电。用实物包裹抽样对照设备位置、控制器动作、格口反馈、上位事件和平台回执。恢复时先读取控制器当前输送段状态并处理在制包裹,再启动新分拣任务;交付路由版本表、包裹事件字典、接口图与峰值容量测试。
四、包裹位置推演与分拣结果闭环
分拣系统以包裹ID、入口扫码、编码器位置、目标格口和执行器回执组成一次事务。PLC或专用分拣控制器完成实时触发与安全互锁,上位机负责路由计算、任务下发及事件追溯。下发成功不等于包裹已落格;必须结合格口传感器、满格状态或人工复核结果确认最终去向。
输送速度变化时,扫码点至执行点的距离、编码器分辨率和通信延迟共同决定动作窗口。以最短包裹间距和最大持续件流量核算上位机队列及接口吞吐,不能用空载单件测试代替高峰运行。漏读码进入异常口或人工区,重复码保留两次物理到件事件,不得简单覆盖前一次路由。
断网期间的路由缓存按波次和时间限定,过期目的地不继续执行;恢复后对账在途包裹、已落格包裹与未确认指令。验收注入格口满、读码失败、PLC掉线、急停、网络抖动和主机重启,并抽查每种状态的物理包裹位置。
核验对象 | 输入或配置 | 保留证据 |
|---|
触发窗口 | 距离、速度与编码器计数 | 最大节拍动作偏差 |
路由事务 | 下发、执行与落格回执 | 同一包裹最终去向 |
异常口 | 漏读、满格及过期任务 | 实物和事件账一致 |
波次切换与在途包裹
波次结束不能只看上位机队列归零,应等入口至末端的在途包裹全部结算。新波次目的地规则生效前冻结旧规则版本,保留跨波次包裹的来源与去向。
交付路由表、格口映射、设备时序、异常口处理规则和高峰负载下的事件日志。
设备接口与分拣规则维护
新开格口时先检查机械动作距离、传感器编号、PLC地址与路由表的一致性,使用模拟包裹跑通入口到格口的全程。格口暂停或满格后,已在途包裹按控制器允许的异常路径处理,不直接在数据库重分配目的地。维护后抽取漏读码件和人工复核件,确认处置结果与原始条码、扫描时间和实际落点相符。
分拣设备的时间预算可按扫码、路径计算、任务下发及执行器响应拆分,最大件流量下测量每段的上界,再核对可用动作窗口。堵包和急停会改变包裹的实际位置,恢复时不能简单用已发出的目的地命令继续输送。应由PLC读取在途位置并将不确定包裹送入人工处理,必要时重新扫码。连续测试按入口数、每个格口吞吐、异常口占比和平台离线时长设计,保存物理计数、传感器记录、路由数据库和上报回执。系统扩容时优先确定格口映射与I/O容量,再决定计算与网络资源。
按目标线体的每小时件数和异常比例统计积压队列,确认恢复步骤不会使入口持续投料而末端格口已满。格口停用后记录在途件的处置去向。
若入口实际来件数和格口成功落件数不一致,逐段核查扫描点、输送分岔点和人工异常口的计数记录。
常见问题
问:六网口主板是否能够直接代替输送线PLC?
答:多网口用于设备网络连接和分段;传感器时序、执行机构和安全互锁仍由设计好的控制系统负责。