派勤提供数字印刷设备工控硬件解决方案,以ITX660B工业主板构建可扩展图像和采集卡的作业主机;以Q-BOX-E10(RP7003AW)承担设备操作、串行外设和作业状态汇集。
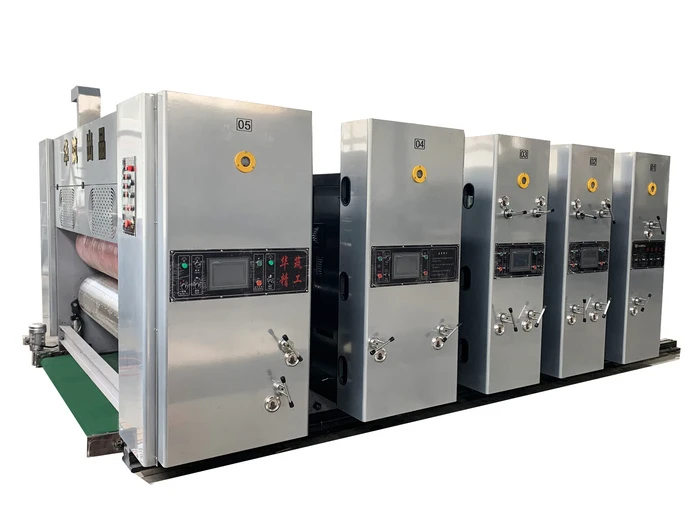
印刷文件进入设备后依次经历预检、光栅化或图像处理、队列排版、机台接收、实际喷印和质量确认。电机同步、喷头触发与走纸张力由专用控制链完成,上位机只在控制器允许的状态下变更作业。硬件必须与实际RIP软件、控制卡和印量峰值一起评估,不能只依据页面数选择处理器。
一、作业身份和可变数据
每项作业应保存客户作业号、文件校验值、版面尺寸、介质、分辨率、色彩配置、份数和批准版本。可变数据中的每个记录应有唯一序号,并明确“已生成、已送达、已印刷、已验证”状态;发送完成不表示成品已输出。介质断裂或废张后以实际走纸计数和检测结果重建序号,防止补打时重复或漏印。条码和视觉复核属于独立采集链,需关联其设备时间与作业版本。
作业阶段 | 识别字段 | 完成依据 |
|---|
文件预检 | 作业号、哈希、规格和批准版 | 预检与RIP结果 |
机台输出 | 页/记录序号、发送与印刷状态 | 控制器实际计数 |
补打复核 | 废张区间、条码及质检结果 | 实物与事件链一致 |
图像缓存容量按单幅解码后像素数×通道字节数×同时在制页数估算,再叠加RIP中间文件及作业队列。可变数据高峰要测连续生成与持续写盘,而不只测单页打开时间。若保留原始扫描图和质检图,则另算采集带宽、盘写入和保留期,生产日志不得与大图像文件共用没有监控的系统盘。
二、主板资源与机台接口
ITX660B提供170×170mm Mini-ITX、LGA1700、PCIe x16、M.2与四SATA,适合需专用图像/接口卡及多盘队列的配置;插槽电气带宽、卡高、供电和驱动须按卡清单验证。RP7003AW有两LAN、六COM及两CAN,适合以作业管理、串行控制器通信为主的主机;Q-BOX-E10(RP7003AW)整机外口按实装版本分配。喷头控制协议、色彩管理许可和RIP应用由设备厂商提供,通用LAN/COM不等于已经完成这些软件适配。
故障场景 | 系统动作 | 验收证据 |
|---|
断纸或废张 | 保留序号,不自动跳过已送达数据 | 机台计数、废张区间、样张 |
图像写盘拥塞 | 队列告警,节流或停发 | CPU、磁盘延迟与队列曲线 |
异常掉电 | 比对机台实产与上位作业 | 校验值、恢复清单与重印记录 |
上位主机与机台控制网、工厂作业网分别设地址与访问规则。作业文件、软件授权和色彩曲线在更换主板时一起迁移并校验。ATX扩展方案按主机、专用卡、磁盘和显示器峰值核算电源;热设计应在封闭机柜、最大并发作业和最终风道下验证。
三、恢复与验收
在连续可变数据印刷中注入错版、控制卡断链、断纸、磁盘写入变慢和异常断电。恢复时先核对机台最后实际完成序号及废张区间,再恢复队列,不能根据上位机“已发送”直接跳过或补打。验收保存作业文件哈希、RIP版本、机台计数、实际样张序号、缺陷记录及平台回执;交付作业恢复流程和控制卡驱动镜像。
四、作业队列与喷印数据同步
数字印刷的作业由订单号、图稿版本、可变数据源、色彩配置、承印材料和设备参数构成。新作业进入队列前校验文件哈希、页数及条码数据范围,控制器确认首张准备完成后才切换输出。暂停或重打须标明已完成的物理张号和重新打印范围,避免同一可变码被错误复用。
大幅面图像按实际RIP输出尺寸、色深、并行作业数和缓存保留期估算内存及写盘负载;可变数据以每张唯一键和回执建立索引。单次网络传输完成不等于喷印成功,必须结合控制器张号、检测结果和收纸状态确认。任务日志与原始图像分开归档,使长时保留不阻塞实时队列。
验收在目标分辨率与最高可持续走纸速度下执行,包含频繁小单切换、长图稿、连续可变码与断网恢复。分别注入缺页、码重复、RIP中断、纸张卡滞和盘满,核对废张、重打与已交付张号的边界。
核验对象 | 输入或配置 | 保留证据 |
|---|
图稿准备 | 文件哈希、页数及色彩配置 | 首张校验记录 |
可变数据 | 唯一键与控制器张号 | 重复码及重打范围 |
高速缓存 | RIP峰值与磁盘队列 | 持续走纸时写盘余量 |
重打和废张的追溯
卡纸后的恢复先读取喷印设备最后有效张号,与数据库已确认记录比对;未确认张按实际废张登记,授权重打后生成新的执行记录。纸张编号、可变码和交付张号之间保留映射。
更换主机时先验证RIP驱动、专用喷印板卡、网络适配器顺序及颜色配置文件的版本,再用标准图稿和含边界可变码的小批次复验。
作业版本的现场变更
更换喷头或升级RIP后,用固定图稿和条码数据集比对颜色、套准与读码结果;参数变化需要新建作业版本,不能覆盖历史配置。收纸、废张和返工张按物理张号清算,班次交接时留下未结算队列及介质余量。交付时保留驱动、色彩配置文件、板卡固件和网络地址表,并演练从备份恢复一份含可变数据的作业。
对可变数据的校核需覆盖首张、末张、跨卷接续和重打张。将订单数据中的预期码与在线读码器的实测码比较,差异进入隔离队列并形成废张记录;检测设备离线时不得以打印队列完成替代成品验收。每次作业结束执行订单数量、实际喷印、合格交付和废张数量平衡,并保留原始计数来源。若主机故障切换,先清点物理走纸位置和缓存队列,再恢复下一张序号。
设备调试阶段可对首末张的码值、喷印位置和在线检测结果逐张签收,形成下一次升级的基准样本。
常见问题
问:四个SATA接口是否意味着任何机型都能保证连续高分辨率印刷?
答:接口数量只决定连接可能性;实际吞吐须按图像生成峰值、磁盘持续写入、控制卡传输及机台接收共同实测。