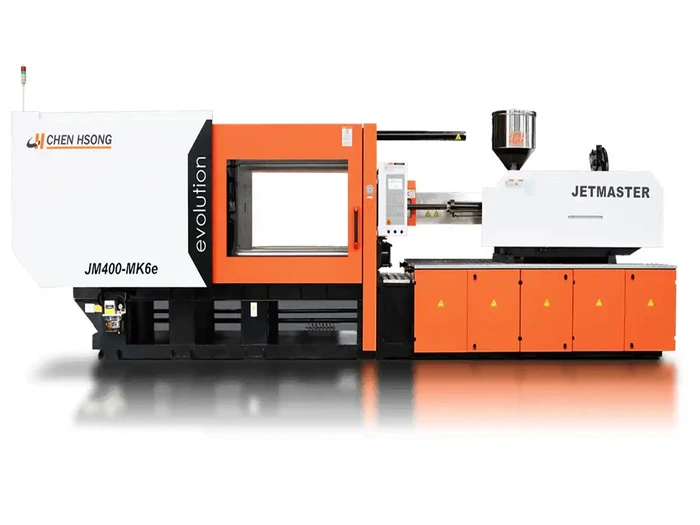
派勤提供注塑设备工控硬件解决方案,以AD600Z3AW工业主板或Q-BOX-E10(RP7003AW)整机承载操作界面、模具资料、周期记录和工厂联网,按串口仪表与机柜条件配置计算平台。
合模、注射、保压、冷却和顶出之间存在压力、温度与位置互锁,闭环由注塑机控制器执行。上位机不能因网络或应用进程卡顿改变设备安全动作。改型应先核对既有控制器的变量清单、取样周期、配方下发权限和模具识别方式,再确定哪些数据需要逐周期保存,哪些只用于界面趋势。
一、配方与生产周期的关联
模具编号、塑料牌号、工艺版本、温区目标、保压阶段和审批状态共同构成配方身份。上位机提出切换时,先读取控制器当前模具与运行状态,待控制器检验参数范围并回执后记录生效版本。换模中断或手动调参不得静默覆盖批准配方;记录“申请、接受、生效、回退”各阶段及操作者。周期数据以模次序号关联起止时间、主要工艺曲线摘要、异常码和合格判定。若需要保留高频压力曲线,应按采样频率、通道数和单点字节数计算持续写盘量;只保留峰值与阶段时间的配置可以更轻。
数据对象 | 身份与状态 | 控制边界 |
|---|
模具配方 | 模具号、版本、批准、控制器回执 | 实际生效由注塑机控制器确认 |
生产模次 | 工单、模次号、起止时刻、异常码 | 质量判定与工艺曲线关联 |
机械手握手 | 就绪、取件、故障与复位 | 动作互锁归控制器/安全回路 |
温控仪表、机械手、称重和条码器的接口先分出RS-232、RS-485、CAN、USB与以太网,确认是否需要电气隔离。机械手握手和开门互锁依控制器与安全电路完成,上位机只记录状态与异常原因。设备与工厂网络分别规划地址和权限,离线周期按模具、班次和工单缓存,恢复后以模次号及工单号去重。
二、硬件配置和安装边界
AD600Z3AW为155×117mm板型,双LAN、六COM、一CAN及DC9–36V适合柜内多外设;屏接口的LVDS/eDP须按实际板型和屏线选配。RP7003AW同为双LAN和六COM,另有两CAN;Q-BOX-E10采用RP7003AW版本时以实装面板接口布线。两种板卡都不直接等于防尘防水整机,柜内温升、风道、排针转接与外设启动峰值要在最终机器上验证。
验收工况 | 应保存的记录 | 判定要点 |
|---|
换模中断 | 旧新配方与模次、控制器回执 | 不得跨模具串记录 |
网络及磁盘故障 | 队列、报警、补传去重 | 未确认数据不被覆盖 |
异常断电 | 当前模次与未完成事务 | 恢复后不重复计数 |
OS镜像应固定控制器通信库、触屏驱动、数据库和扫码器版本。工单记录、配方及日志分开设置保留期,存储容量按峰值模次、单模记录大小与断网时长计算,达到阈值时报警并停止新记录写入或按预先批准的规则处理,不能悄悄覆盖未补传的数据。
三、故障演练与交付
用真实模具配方验证越界参数拒绝、生产中换模、控制器通信断开、机械手未就绪、盘满和异常掉电。验收同时观察控制器实际配方、上位机版本、模次序号和平台回执;断电恢复先读取设备当前模次,再处理未确认记录。交付模具/配方映射、接口电平及线束、镜像版本、数据容量计算与逐项测试证据。
四、模次数据量与换模序号的配置判定
注塑设备若保留每模完整压力曲线,先测定实际采样间隔、每条曲线的点数、通道数和数据类型;以单模字节数乘以高峰每小时模数及离线小时数估算本地缓存,再计入索引、日志和恢复余量。若只需峰值、保压时间和温区摘要,则另行计算较小的记录量。两种策略应在工艺文件中明确,不能把“已采集”理解为所有原始波形均永久保存。
换模时由上位机读取旧模具最后一个完整模次,记录换模事件和新配方申请。控制器实际生效回执到达后才建立新模具首模记录;若机械手未就绪、温区未达标或模具识别不一致,停留在待确认状态。操作人员临时修正参数要形成批准记录,并标注影响的模次区间,以便质量追溯。
柜内多串口同时接入温控、称重、扫码及机械手时,应测量每条总线的轮询时间和重试率,按电平及隔离要求选配转接。USB扫描器重枚举、串口号漂移和断电重启均在镜像冻结后验证。机柜热测以全部加热区运行、柜门闭合和外设峰值负载为条件。
核验对象 | 输入或配置 | 保留证据 |
|---|
记录容量 | 模次频率×单模字节×离线时长 | 盘占用与阈值报警 |
换模切换 | 旧模次、新配方和控制器回执 | 首模身份及生效版本 |
外设接入 | 电平、隔离、轮询与重试 | 满负载通信日志 |
模具维护与数据回放
模具维修或更换热流道后,旧配方参数未必适用;维护记录应关联模具编号、结构变更、温控通道和重新验证的样件。系统保留上次批准版本及回退条件,不能在生产中直接覆盖原参数。
回放一组异常模次时对照控制器事件、压力曲线摘要、温区记录和人工判定。若时间戳失步,应以模次序号和控制器事件号排序,注明时间质量问题,而非推断不存在的过程顺序。
现场更改与回退准备
机台交付时保存模具清单、控制器变量地址、配方审批版、主板BIOS设置、串口模式和系统镜像。更换工控主板后先在离线模式核对接口电平与设备编号,再用空模或受控试模验证温控、机械手握手、扫码和记录链;新旧版本的差异逐项登记。生产前明确回退触发条件,异常后优先恢复控制器的安全状态,数据恢复随后进行。
验收表还应列出每种故障下的真实动作。温控断线时核对控制器报警和上位机质量码;机械手未回原点时禁止下一模请求;模次记录写盘失败时标记未归档,并按预设策略暂停新单。把模次序号、旧新配方版本、操作人、设备状态与数据库回执一起保存,便于区分过程故障和数据同步故障。
常见问题
问:上位机显示新配方是否表示设备已经按新配方生产?
答:只有控制器校验并回传生效状态后,才能将该版本与后续模次关联;界面发送成功只是其中一个通信阶段。